본문으로 이동
Ingkle
← 업종 선택
전자 · 전자기판 실장

특정 위치의 납 인쇄량이 줄어듭니다.

인쇄 검사와 위치별 추세, 스텐실 세정 이력을 비교해 인쇄판 오염을 원인 후보로 제시합니다.

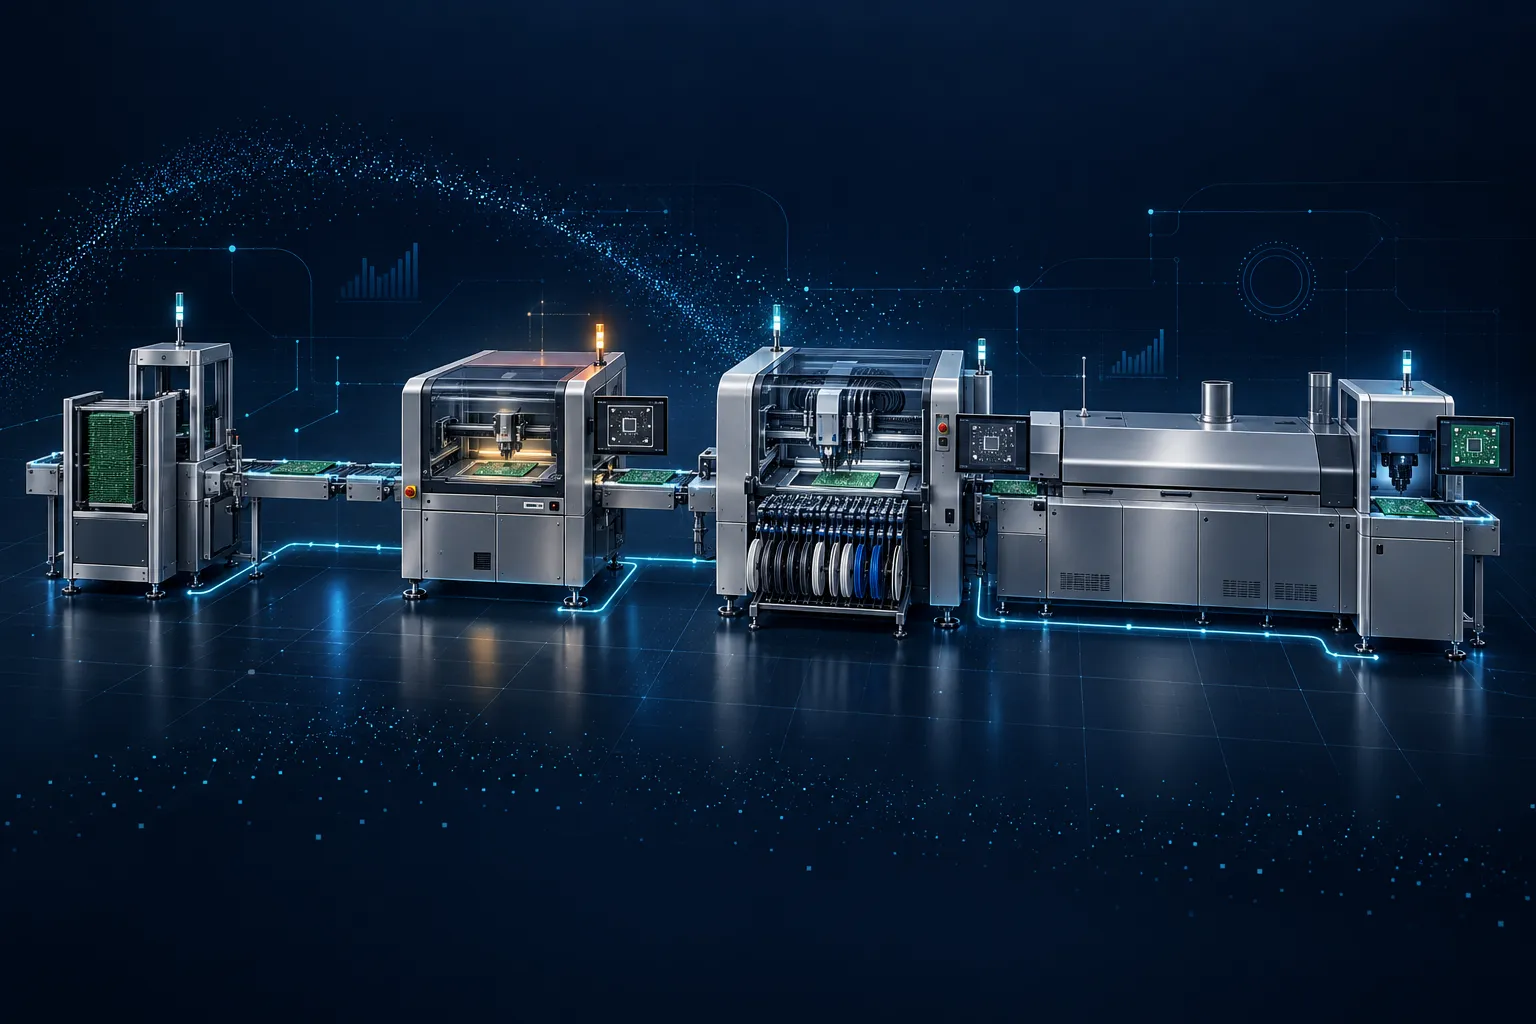
기판 투입 → 솔더 인쇄 → 부품 실장 → 리플로우 · 검사
AI 생성 이미지 · 수치·조치·이력은 설명용 예시

구축 실적이 아닌 설명용 가상 시나리오입니다. 수치·원인·이력·자동화 범위는 예시이며, 실제 적용은 설비 연동과 현장 운전 기준 검증 후 정합니다.

  1. 01기판 투입
  2. 02솔더 인쇄
  3. 03부품 실장
  4. 04리플로우 · 검사

이상에서 조치까지, 한 흐름으로.

  1. 01NAZARE 설비와 생산 기록을 연결
  2. 02NAZARE · Ontology 현장 경험을 판단 기준으로
  3. 03NAVIS 근거와 대응안을 함께 제시
  4. 04NAVIS → NAZARE → PLC 승인된 조치를 설비로 전달
  5. 05NAZARE + NAVIS 다음 제품을 검사하고 기록

01 · NAZARE

설비와 생산 기록을 연결

기판 번호, 위치별 인쇄량, 인쇄 압력, 세정 이력
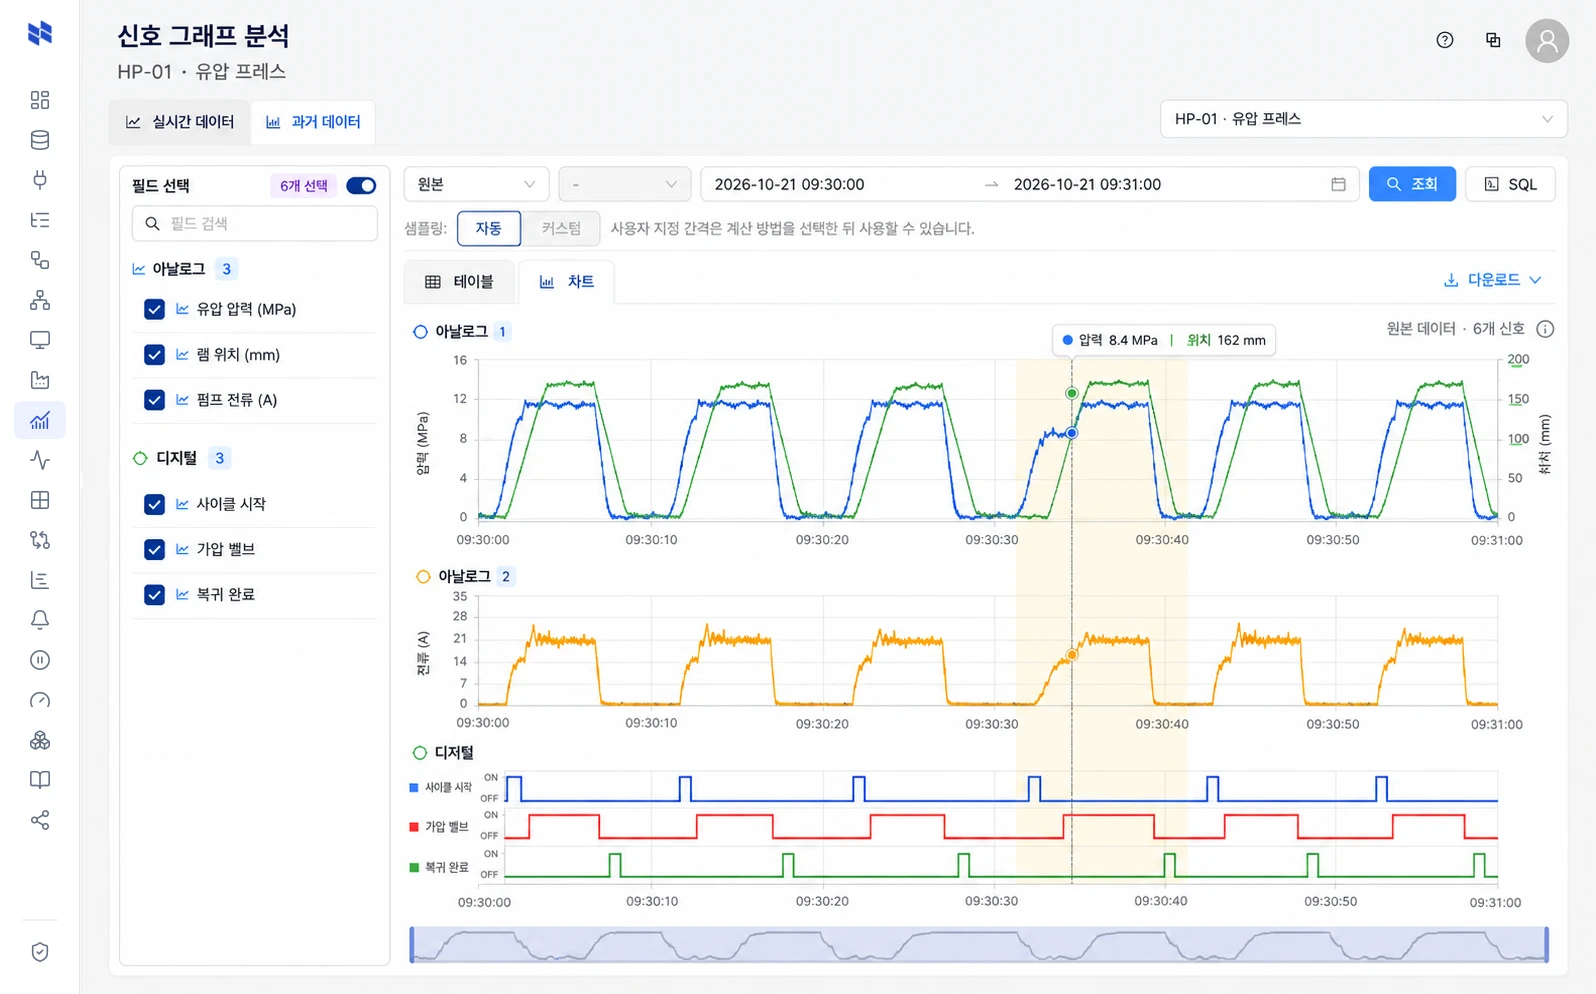
NAZARE과거 신호 비교
과거 신호 비교

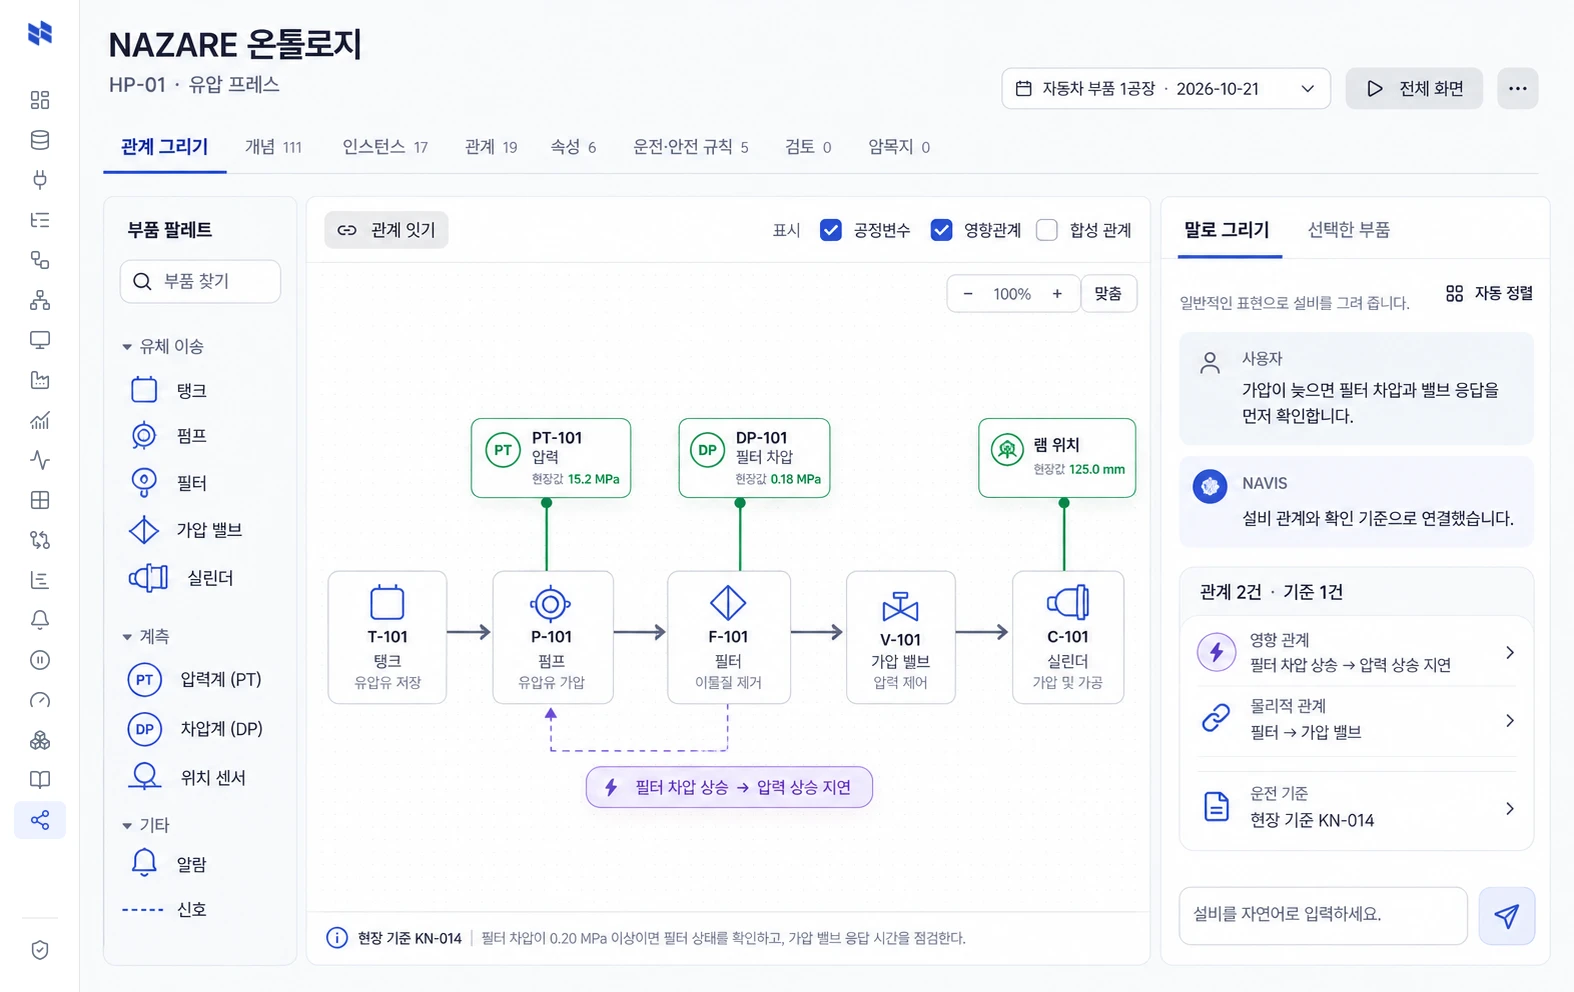
02 · NAZARE · 온톨로지

현장 경험을 판단 기준으로

기판–패드–인쇄판 관계와 인쇄량 기준, 세정 기능, 첫 기판 재검증 조건을 온톨로지로 연결합니다.

NAZARE02 · 관계를 연결합니다
02 · 관계를 연결합니다

03 · NAVIS

근거와 대응안을 함께 제시

인쇄 검사와 위치별 추세, 스텐실 세정 이력을 비교해 인쇄판 오염을 원인 후보로 제시합니다. 검증된 스텐실 자동 세정 이전 교대 · 스텐실 세정 후 인쇄 검사 통과
  • 승인된 조치를 설비로 전달 — 담당자가 대상과 실행 범위를 승인하면 NAVIS가 MCP를 통해 NAZARE에 요청합니다. NAZARE는 연동된 PLC로 지령을 전달하고, 현장 보호 조건 안에서 장치가 승인된 절차를 수행합니다.
  • 다음 제품을 검사하고 기록 — 이미 영향을 받은 제품은 별도 보류·재검증 대상으로 유지합니다. 다음 제품 또는 시험 운전에서 조치 효과를 확인하고, 결과를 NAZARE에 기록해 이후 판단에 활용합니다.

첫 기판의 인쇄량, 다시 기준 안으로. · 99 % · 허용 90–110%
NAVIS승인·실행
승인·실행

↶ 확인한 결과와 조치 이력은 NAZARE에 남겨, 다음 판단에 다시 활용합니다.